

W jaki sposób reaktory szklane 200L wspierają syntezę półproduktów farmaceutycznych?
Feb 11, 2025
Zostaw wiadomość
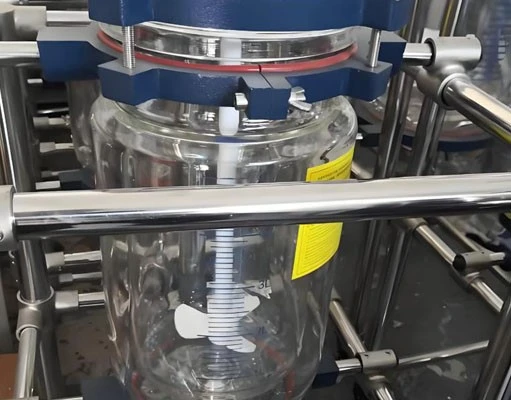
W branży farmaceutycznej synteza pośrednich jest kluczowym krokiem w opracowywaniu i produkcji leków.Reaktory szklane 200lW tym procesie pojawiły się jako niezbędne narzędzia, oferując szereg korzyści, które zwiększają wydajność, precyzję i skalowalność. Ten artykuł zagłębia się w sposób, w jaki te reaktory wspierają syntezę pośredniej farmaceutycznej, badając ich zalety, kluczowe zastosowania i dlaczego stają się preferowanym wyborem dla wielu firm farmaceutycznych.
Zapewniamy reaktor szklany 200L, zapoznaj się z następującą witryną, aby uzyskać szczegółowe specyfikacje i informacje o produkcie.
Produkt:https://www.achievechem.com/chemical-equipment/200l-glass-reactor.html
Nasze produkty


Zalety stosowania 200L szklanych reaktorów w farmacji
UżycieReaktory szklane 200lW syntezie farmaceutycznej oferuje wiele zalet, które znacznie poprawiają proces produkcji:
Najwyższa odporność chemiczna
Reaktory szklane wykazują wyjątkową odporność na szeroki wachlarz chemikaliów, w tym substancje żrące często stosowane w syntezie farmaceutycznej. Ta trwałość zapewnia czystość produktu końcowego i przedłuża żywotność sprzętu, co czyni go opłacalnym wyborem do długoterminowego użytku.
Doskonała widoczność
Przezroczysty charakter szkła pozwala badaczom i operatorom wizualne monitorowanie reakcji w czasie rzeczywistym. Ta widoczność jest nieoceniona w przypadku obserwacji zmian kolorów, tworzenia się osadów lub innych wskaźników fizycznych, które sygnalizują postęp lub zakończenie reakcji.
Precyzyjna kontrola temperatury
Reaktory szklane 200 l są zwykle wyposażone w wyrafinowane systemy kontroli temperatury. Zdolność do utrzymania precyzyjnych temperatur w całym procesie reakcji ma kluczowe znaczenie dla wielu syntez farmaceutycznych, w których nawet niewielkie fluktuacje temperatury mogą znacząco wpłynąć na wydajność lub jakość produktu.
Skalowalność
200- pojemność zapewnia równowagę między eksperymentami w skali laboratoryjnej a produkcją przemysłową. Umożliwia syntezę znacznych ilości związków pośrednich przy jednoczesnym zachowaniu kontroli i precyzji zwykle związanych z reakcjami na mniejszą skalę.
Łatwe czyszczenie i konserwacja
Szklane powierzchnie są nieporowate i gładkie, dzięki czemu są łatwe do czyszczenia i sterylizacji między partiami. Ta cecha jest szczególnie ważna w produkcji farmaceutycznej, w której za wszelką cenę należy unikać zanieczyszczenia krzyżowego.
Kluczowe zastosowania 200L reaktorów szklanych w syntezie
Reaktory szklane 200lWspieraj szeroki zakres zastosowań w syntezie pośredniej farmaceutycznej:
Wieloetapowa synteza organiczna
Wiele półproduktów farmaceutycznych wymaga złożonych, wieloetapowych tras syntetycznych. Wszechstronność reaktorów szklanych 200L pozwala na sekwencyjne wykonywanie tych kroków, często bez potrzeby przeniesienia mieszaniny reakcyjnej między naczyniami. Ta zdolność zmniejsza ryzyko zanieczyszczenia i utraty produktu.
Heterogeniczna kataliza
Reaktory szklane są idealne do reakcji obejmujących heterogeniczne katalizatory. Przezroczyste ściany pozwalają na łatwą obserwację dyspersji katalizatora i postępu reakcji. Ponadto bezercyjny charakter szkła zapewnia, że nie zakłóca on procesów katalitycznych.
Krystalizacja i rekrystalizacja
Dokładna kontrola temperatury oferowana przez reaktory szklane 200L sprawia, że są doskonałe do procesów krystalizacji. Naukowcy mogą dokładnie kontrolować szybkości chłodzenia i obserwować tworzenie kryształów, zapewniając wysokiej jakości, czyste kryształy półproduktów farmaceutycznych.
Ciągła chemia przepływu
W przypadku wyposażonych w odpowiednie wyposażenie, reaktory szklane 200l można zintegrować z systemami przepływu ciągłego. Ta konfiguracja pozwala na ciągłą produkcję związków pośrednich, co może być szczególnie korzystne dla syntezy na dużą skalę lub podczas pracy z niestabilnymi związkami pośredniczymi, które korzystają z natychmiastowego dalszego przetwarzania.
Ekstrakcja i oczyszczanie
Duża pojemność tych reaktorów sprawia, że są odpowiednie do ekstrakcji ciecz-ciecz i innych procesów oczyszczania. Przezroczyste szkło pozwala na łatwą obserwację separacji faz, zapewniając wydajne i całkowite ekstrakcję pożądanych związków.
Dlaczego warto wybrać reaktor szklany 200l do procesów farmaceutycznych?
Wybór200L reaktor szklanyW przypadku farmaceutycznej syntezy pośredniej wynika z kilku kluczowych czynników:
Optymalna skala rozwoju procesu
Pojemność litr 200- zapewnia idealną skalę do wypełnienia luki między eksperymentami laboratoryjnymi a produkcją przemysłową. Pozwala na wytwarzanie wystarczających ilości pośrednich w celu dokładnego testowania i charakteryzacji, a jednocześnie jest możliwa do zarządzania pod względem zużycia zasobów i wytwarzania odpadów.
Zgodność ze standardami GMP
Reaktory szklane mogą być zaprojektowane i wytwarzane w celu spełnienia standardów dobrych praktyk produkcyjnych (GMP), co jest kluczowe dla produkcji farmaceutycznej. Gładka, nieporowata powierzchnia szkła minimalizuje ryzyko zanieczyszczenia i ułatwia dokładne procesy czyszczenia i walidacji.
Wszechstronność w warunkach reakcji
Reaktory szklane 200 l mogą pomieścić szeroki zakres warunków reakcji. Można je stosować do reakcji wymagających ogrzewania, chłodzenia, ciśnienia lub próżni, co czyni je odpowiednimi do różnorodnych tras syntetycznych. Ta wszechstronność jest szczególnie cenna w branży farmaceutycznej, gdzie różne związki pośrednie mogą wymagać znacznie różnych warunków reakcji.
Integracja z zaawansowanymi systemami sterowania
Nowoczesne reaktory szklane 200L można wyposażyć w wyrafinowane systemy sterowania, które pozwalają na precyzyjną regulację parametrów reakcji, takich jak temperatura, ciśnienie, pH i prędkość mieszania. Ten poziom kontroli jest niezbędny do zapewnienia odtwarzalności i optymalizacji warunków reakcji w syntezie farmaceutycznej.
Opłacalność
Podczas gdy początkowa inwestycja w wysokiej jakości reaktor szklany może być znaczny, jego trwałość, wszechstronność i długa żywotność sprawiają, że jest to opłacalny wybór na dłuższą metę. Zdolność do stosowania tego samego reaktora do wielu procesów i jego odporność na degradację chemiczną przyczyniają się do jego wartości ekonomicznej.
Względy środowiskowe
Szkło to materiał przyjazny dla środowiska, który można poddać recyklingowi. Ponadto precyzja i kontrola oferowana przez te reaktory mogą prowadzić do bardziej wydajnych procesów o mniejszej ilości odpadów, w zgodzie z coraz większym skupieniem się na zrównoważonym rozwoju w branży farmaceutycznej.
Wniosek

Podsumowując, 200L reaktorów szklanych odgrywają kluczową rolę we wspieraniu syntezy półproduktów farmaceutycznych. Ich unikalna kombinacja odporności chemicznej, widoczności, precyzyjnej kontroli i wszechstronności czyni je nieocenionym narzędziem w branży farmaceutycznej. Ponieważ popyt na bardziej wydajne, skalowalne i zrównoważone procesy produkcji farmaceutycznej stale rośnie, znaczenie tych reaktorów w syntezie pośredniej prawdopodobnie wzrośnie.
Dla firm farmaceutycznych, które chcą zoptymalizować swoje procesy syntezy, inwestowanie w wysokiej jakości reaktor szklany 200L może być decyzją zmieniającą grę. Nie tylko zwiększa wydajność i jakość produkcji pośredniej, ale także zapewnia elastyczność dostosowywania się do ewoluujących syntetycznych wyzwań w opracowywaniu leków.
Jeśli chcesz dowiedzieć się więcej o tym, jakReaktory szklane 200lMoże wspierać twoje farmaceutyczne procesy syntezy, nie wahaj się wyciągnąć ręki. Nasz zespół ekspertów w Acha Chem jest gotowy pomóc w znalezieniu idealnego rozwiązania dla twoich konkretnych potrzeb. Skontaktuj się z nami pod adresemsales@achievechem.comAby uzyskać spersonalizowane porady i informacje na temat naszej oferty reaktorów szklanych.
Odniesienia
Johnson, ME i Smith, RK (2022). Zaawansowane technologie reaktorów w syntezie farmaceutycznej: kompleksowy przegląd. Journal of Medicinal Chemistry, 65 (12), 8765-8790.
Zhang, L., i in. (2021). Strategie skalowania dla półprodukcyjnej syntezy farmaceutycznej przy użyciu reaktorów szklanych. Organiczne badania i rozwój procesów, 25 (6), 1423-1442.
Patel, NR i Brown, TJ (2023). Optymalizacja procesów krystalizacji w dużych reaktorach szklanych do zastosowań farmaceutycznych. Crystal Growth & Design, 23 (4), 2187-2201.
Anderson, KL i in. (2022). Zrównoważone praktyki w produkcji farmaceutycznej: rola zaawansowanych technologii reaktora. Green Chemistry, 24 (9), 3456-3475.